

Стикування та зварювання конвеєрної стрічки: способи і як обрати
Зварювання конвеєрної стрічки або механічне з’єднання її кінців визначає, скільки пропрацює конвеєр без зупинок. Стрічка може бути якісною, але слабкий або перекошений стик зіпсує все: збій центрування, розшарування, залишки продукту в шві. Нижче розбираємо основні способи стикування транспортерної стрічки, порівнюємо їх і пояснюємо, як обрати метод під ваше виробництво.
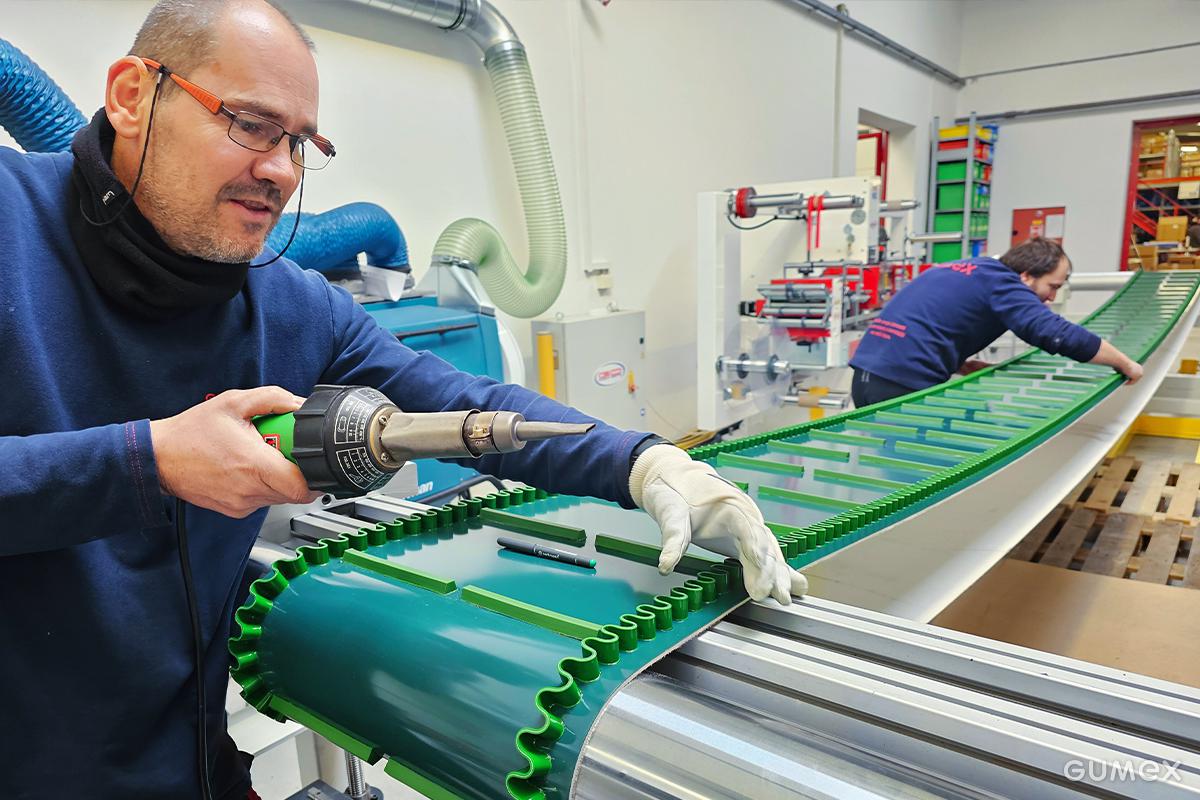
- Термопластичні стрічки (ПВХ, ПУ) з’єднують термічно: під дією тепла і тиску матеріал сплавляється в одне ціле, без механічних деталей.
- Для легких стрічок найпоширеніший спосіб – зубчасте Z-з’єднання (finger splice): шов не потовщує одношарову стрічку.
- Стик внапуск і ступінчасті з’єднання застосовують для багатошарових і спеціальних стрічок, коли потрібна додаткова міцність.
- Механічні з’єднувачі монтуються за лічені хвилини, але в харчовому виробництві мають гігієнічні обмеження.
- Метод обирають за типом стрічки, діаметром роликів, навантаженням, температурою та вимогами до гігієни, а не лише за ціною.
Зміст:
- Чому стик – найвідповідальніше місце стрічки
- Основні способи з’єднання конвеєрної стрічки
- Порівняння методів: таблиця
- Як виконують професійний стик: покроково
- Як обрати спосіб з’єднання під ваш конвеєр
- Ознаки поганого стику і що робити
- Що підготувати перед замовленням
- Часті питання
Чому стик – найвідповідальніше місце стрічки
Будь-яка конвеєрна стрічка, яка працює по замкненому контуру, має щонайменше одне з’єднання. Саме воно щоразу проходить через приводний і натяжний барабани, відхиляючі ролики та ножові переходи.
Якщо стик товщий або жорсткіший за основне полотно, він створює удар на кожному оберті. Якщо його вирізано не під прямим кутом, стрічка починає зміщуватися вбік. Якщо в шві є пори чи отвори, там накопичуються залишки продукту і миючих засобів.
Тому вибір способу з’єднання – це рішення щодо ресурсу стрічки, гігієни лінії та планових простоїв. Про те, як діагностувати зміщення стрічки, ми писали окремо в інструкції з діагностики та центрування конвеєрної стрічки.
Основні способи з’єднання конвеєрної стрічки
Усі методи можна поділити на дві великі групи: безкінечне (термічне або клейове) з’єднання і механічне. Для термопластичних стрічок з ПВХ, поліуретану чи поліолефінів основним є термічне з’єднання: під дією тепла матеріал розм’якшується, а після охолодження утворює однорідну масу.
На виробництві цей процес часто називають «вулканізацією стрічки ПВХ/ПУ», хоча технічно це термозварювання. Для гумових стрічок (термореактивні матеріали) використовують ступінчасте з’єднання на клеї холодного або гарячого затвердіння.
Зубчасте Z-з’єднання (finger splice)
Обидва кінці стрічки вирубують спеціальним штампом у формі зубців (Z або «пальців»), з’єднують між собою і зварюють у пресі з нагрітими плитами. Крок зубців і довжину зони з’єднання треба чітко витримати під конкретну стрічку.
Головна перевага: для одношарових стрічок це єдиний тип безкінечного з’єднання, який не збільшує товщину в зоні шва. Тому Z-стик добре працює на роликах малого діаметра і ножових переходах. Чим довші й вужчі зубці, тим довша лінія зварювання і тим міцніший шов.
У системі CHIORINO FAST JOINT зубчасті з’єднання виконують без клею. У технічних листах для конкретних стрічок вказано рекомендований тип стику (наприклад, MICRO Z або SINGLE Z із різними розмірами зубця), температуру плит, час витримки і час охолодження. Виробник прямо рекомендує дочекатися завершення циклу охолодження, перш ніж знімати стрічку з преса, і зробити пробний стик.
Ступінчасте Z-з’єднання (finger-over-finger)
Кожен кінець стрічки розшаровують і вирубують у два ряди зубців, зміщених один відносно одного. Виходить подвійна лінія зварювання і додатковий «замок» між шарами.
Такий стик значно міцніший за звичайний Z-стик того ж матеріалу. Його обирають для багатошарових стрічок, конвеєрів із клиновими напрямними (V-профілем), сегментованими роликами або там, де продукт налипає і тисне на шов. Мінус – довше виготовлення та вища вартість через розшарування і подвійну вирубку.
Стик внапуск і клиновий стик
При ступінчастому стику внапуск кінці стрічки знімають сходинками, накладають один на одного і склеюють або зварюють. Клиновий стик – варіант, коли обидва кінці скошують (один зверху, другий знизу), а потім з’єднують теплом і тиском.
Стик внапуск дає більшу площу з’єднання, але в зоні шва може бути товщим і жорсткішим. Тому його не рекомендують для ножових переходів і роликів малого діаметра. Холодне склеювання внапуск іноді використовують там, де немає нагрівального преса.
Стикове зварювання (butt weld)
Кінці відрізають строго перпендикулярно до осі стрічки і зварюють торцями за допомогою нагрівальної пластини або спеціального преса. Це типовий спосіб для гомогенних (монолітних) стрічок без тканинного каркаса, які застосовують у м’ясній і рибній переробці.
Стикове зварювання швидке і не потребує вирубки зубців. Проте за міцністю воно поступається зубчастому: такий шов частіше розходиться через постійне згинання на барабанах. Для армованих стрічок деякі методи стикового зварювання можуть пошкодити тягові нитки.
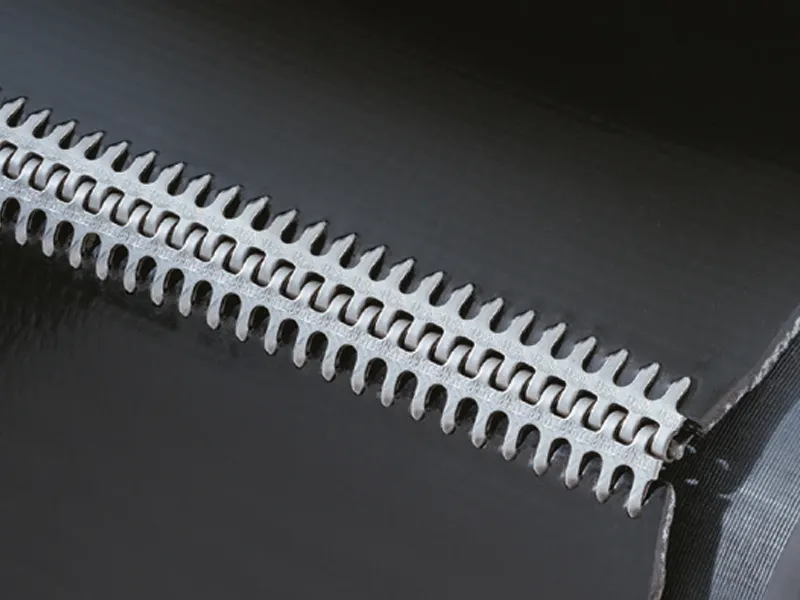
Механічне з’єднання стрічки
Кінці стрічки з’єднують металевими або пластиковими замками: дротяними гачками, скобами, пластинами, заклепками чи спіралями, через які проходить з’єднувальний стрижень. Монтаж займає хвилини, а не години, а для деяких типів достатньо ножа, лінійки і молотка.
Механічні з’єднувачі особливо зручні для швидкого аварійного ремонту і на конвеєрах, де стрічку треба часто знімати. Детальніше про типи замків – у розділі механічні з’єднання.
Обмеження теж відомі. Механічний стик зазвичай слабший за зварений Z-стик і потребує більшого діаметра барабанів. У харчовій галузі основна проблема – гігієна: замки проходять крізь стрічку, лишаючи отвори і щілини, де накопичуються бактерії. Металеві деталі ускладнюють роботу металодетекторів, а зламані фрагменти можуть потрапити в продукт. Частково ці проблеми вирішують неметалеві з’єднувачі з матеріалів, допущених до контакту з харчовими продуктами.
Порівняння методів: таблиця
Порівняння нижче якісне: точна міцність стику залежить від конкретної стрічки, каркаса і режиму зварювання, тому орієнтуйтеся на технічний лист виробника.
| Метод | Міцність | Час виконання | Обладнання | Гігієна | Коли обирати |
|---|---|---|---|---|---|
| Зубчасте Z-з’єднання | Висока | Середній: вирубка, зварювання, охолодження | Штамп для зубців, термопрес | Висока: шов суцільний, без отворів | Більшість легких стрічок ПВХ/ПУ, малі ролики, ножові переходи |
| Ступінчасте Z-з’єднання | Вища за звичайний Z-стик | Довший: розшарування і подвійна вирубка | Інструмент для розшарування, штамп, термопрес | Висока | Багатошарові стрічки, V-профіль, налипання продукту, ударні навантаження |
| Стик внапуск / клиновий | Добра, залежить від площі і клею | Середній або довгий (з урахуванням затвердіння клею) | Термопрес або клей, інструмент для зняття шарів | Добра при якісному виконанні | Спецстрічки, гумові стрічки, роботи без преса |
| Стикове зварювання | Нижча, ніж у Z-стику | Швидко | Нагрівальна пластина або прес для стикового зварювання | Висока | Гомогенні стрічки без каркаса, м’ясо, риба, птиця |
| Механічне з’єднання | Нижча, ніж у зварених стиків | Дуже швидко, хвилини | Замки, ручний або переносний інструмент | Обмежена: отвори, щілини, ризик фрагментів | Аварійний ремонт, сипкі та нехарчові вантажі, часте знімання стрічки |
Як виконують професійний стик: покроково
Нижче загальна послідовність для термічного Z-з’єднання. Конкретні параметри (тип зубця, температура, тиск, час) беруть із технічного листа стрічки і налаштовують під конкретний прес.
- Ідентифікація стрічки. Визначають тип і маркування стрічки, матеріал покриття, каркас і товщину. Від цього залежать тип зубця і режим зварювання.
- Вимірювання. Знімають довжину по колу, ширину, перевіряють положення натяжного пристрою і запас ходу.
- Рівний поперечний різ. Кінці відрізають строго перпендикулярно до осі стрічки за кутником. Навіть невеликий перекіс згодом дає зміщення стрічки на конвеєрі.
- Вирубка зубців. Обидва кінці вирубують штампом із потрібним профілем. Для ступінчастого стику попередньо розшаровують кінці.
- Зведення кінців. Зубці з’єднують без зазорів і напусків, стрічку фіксують на напрямних, щоб кромки лежали в одну лінію.
- Зварювання в пресі. Стрічку закладають між нагрітими плитами через антиадгезійну прокладку, витримують задані температуру, тиск і час.
- Охолодження під тиском. Стик залишають у пресі до кінця циклу охолодження. Раннє знімання – одна з найчастіших причин слабкого шва.
- Обробка і контроль. Зрізають наплави, перевіряють товщину, рівність кромок, відсутність пор. Після монтажу контролюють центрування на перших годинах роботи.
Як обрати спосіб з’єднання під ваш конвеєр
Універсального стику не існує. Відповідь залежить від кількох факторів, які варто оцінити разом.
Тип і конструкція стрічки
Термопластичні стрічки з ПВХ і ПУ зварюють, гумові – склеюють сходинками. Одношарові легкі стрічки найчастіше з’єднують звичайним Z-стиком, багатошарові – ступінчастим. Гомогенні стрічки без каркаса зварюють стиком або Z-стиком залежно від рекомендації виробника. Підібрати саму стрічку допоможе каталог конвеєрних і технологічних стрічок.
Діаметр роликів і ножові переходи
Чим менший ролик, тим важливіше, щоб стик не був товщим і жорсткішим за полотно. Для ножових переходів і малих барабанів зазвичай обирають Z-з’єднання з дрібним зубцем. Механічні замки на таких конвеєрах обмежені мінімальним діаметром, вказаним виробником замка.
Гігієна і контакт з харчовими продуктами
Для сирого м’яса, птиці, риби, молочних продуктів і кондитерки пріоритет – зварений безкінечний стик без отворів і щілин. Механічні замки тут використовують хіба що як тимчасове аварійне рішення, а якщо постійно – то неметалеві, сумісні з металодетектором.
Навантаження і умови роботи
Високий натяг, клинові напрямні, налипання продукту, ударні навантаження – аргументи на користь ступінчастого Z-стику. Висока або низька температура середовища, мийка під тиском і агресивні засоби також впливають на вибір матеріалу і типу шва.
Простої і доступність
Якщо стрічку неможливо зняти з рами без розбирання конвеєра, стик виконують на місці переносним пресом. Якщо зупинка дуже дорога, а безкінечне з’єднання зробити негайно немає змоги, механічний замок дає змогу швидко запустити лінію, а планову заміну на зварений стик роблять під час наступного ТО.
Ознаки поганого стику і що робити
Більшість проблем зі стиком видно ще до того, як він розійдеться. Регулярний огляд шва під час ТО допомагає уникнути аварійної зупинки.
| Симптом | Ймовірна причина | Що робити |
|---|---|---|
| Стрічка зміщується вбік одразу після заміни або ремонту | Різ не під прямим кутом, кромки зведені зі зсувом | Перевірити прямокутність стику; за потреби переробити його |
| Зубці на шві піднімаються або відшаровуються | Недостатня температура, тиск чи час; забруднення кінців; раннє знімання з преса | Переробити стик за режимом із техлиста, з повним циклом охолодження |
| Тріщини на стику після проходу малих роликів | Шов товщий або жорсткіший за полотно; ролик менший за допустимий | Обрати Z-стик із дрібнішим зубцем або перевірити відповідність стрічки діаметру роликів |
| Удар або стукіт при проході стику через барабан | Потовщення в зоні шва, наплави, внапуск на ножовому переході | Зачистити наплави; для ножових переходів перейти на Z-з’єднання |
| Замки механічного з’єднання виривають з полотна | Надмірний натяг, замок не відповідає товщині стрічки | Підібрати замок під товщину і натяг або перейти на зварене з’єднання |
| Залишки продукту і забруднення в зоні шва після мийки | Отвори від замків, пори в зварному шві | Замінити механічний стик на зварений безкінечний; переробити пористий шов |
Якщо проблем зі стиками багато на кількох лініях, доцільно провести комплексний огляд конвеєрів: стан барабанів, натяжних пристроїв і роликів часто впливає на ресурс шва не менше, ніж сам метод з’єднання.

Що підготувати перед замовленням стику або безкінечної стрічки
Щоб ми могли точно підібрати стрічку і спосіб з’єднання, підготуйте такі дані:
- ширину стрічки, мм;
- довжину по колу (внутрішню довжину замкненої стрічки) і діапазон ходу натяжного пристрою;
- тип стрічки або маркування на зворотному боці, фото старої стрічки і стику;
- умови роботи: швидкість, навантаження, наявність ножових переходів, напрямних (V-профілю), бортів, накопичення продукту;
- діаметр найменшого ролика або барабана;
- робочу температуру і спосіб мийки;
- чи контактує стрічка з харчовими продуктами і які саме (сирі, жирні, сипкі).
Часті питання
Що краще: зварювання конвеєрної стрічки чи механічне з’єднання?
Для більшості харчових і пакувальних ліній краще зварений безкінечний стик: він міцніший, рівніший і гігієнічніший. Механічне з’єднання доцільне для швидкого ремонту, нехарчових вантажів або конвеєрів, де стрічку часто знімають.
Чи можна зробити безкінечну конвеєрну стрічку без зняття конвеєра?
Так. Стрічку заводять на конвеєр, а стик зварюють на місці переносним пресом. Для цього потрібен доступ до ділянки рами і можливість зупинити лінію на час зварювання та охолодження.
Скільки часу займає стикування транспортерної стрічки?
Механічне з’єднання монтують за хвилини. Термічний стик потребує більше часу, бо включає підготовку кінців, нагрів, витримку і обов’язкове охолодження під пресом. Точний час залежить від стрічки, ширини та преса.
Чи є вулканізація стрічки ПВХ і ПУ справжньою вулканізацією?
Технічно ні: термопластичні стрічки з’єднують термозварюванням, коли матеріал розплавляється і після охолодження стає однорідним. Термін «вулканізація» прижився на виробництві за аналогією з гумовими стрічками.
Чому після заміни стику стрічка почала зміщуватися?
Найчастіша причина – різ не під прямим кутом або зсув кромок під час зварювання. Також варто перевірити паралельність барабанів і натяг з обох боків.
Скільки коштує зварювання конвеєрної стрічки?
Ціна залежить від типу і ширини стрічки, методу з’єднання, обсягу робіт і того, де виконується стик: у майстерні чи на вашому підприємстві. Надішліть параметри – розрахуємо під ваш конвеєр.
Потрібен надійний стик або безкінечна стрічка під розмір? Надішліть ширину, довжину по колу, фото стрічки та умови роботи, і фахівці Chiorino Ukraine підберуть стрічку та спосіб з’єднання, виготовлять безкінечну стрічку або виконають стик на вашому об’єкті. Зв’яжіться з нами через сторінку контактів. Більше практичних матеріалів – у нашому блозі.